PRODUCT · 03
缸筒 · 活塞杆
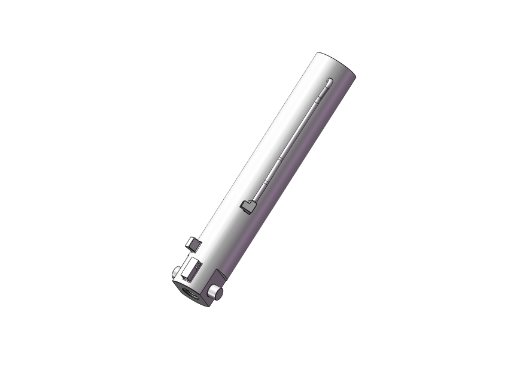
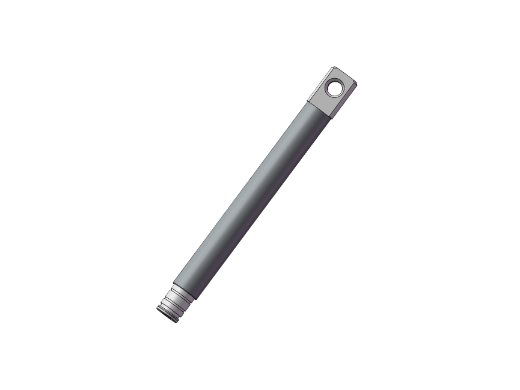
内壁拉伤、镀层脱落、杆身弯曲——多数缸筒与活塞杆不必整支换新,镗珩、镶套、重镀即可恢复。
缸筒镗珩按图号配做单件起订
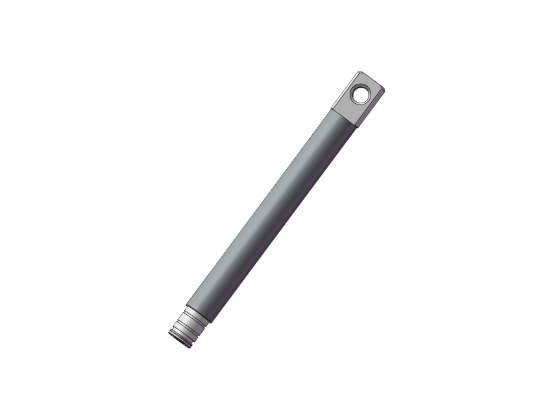
立柱、千斤顶的失效,七成以上出在缸筒内孔与活塞杆表面。这两件恰恰是「修比换划算」的典型:一支缸筒换新要整根管坯加全程加工,而镗珩只需去 0.2–0.5 mm;活塞杆更简单,退镀、磨削、重镀即可回到原尺寸。
先判断:能修,还是要换
| 缺陷 | 判定 | 处理方式 |
|---|---|---|
| 内壁划伤 | 单边深度 < 0.3 mm | 珩磨去伤,保留原活塞 |
| 内壁划伤 | 0.3 – 1.5 mm | 镗缸 + 配加大活塞与密封 |
| 内壁划伤 / 凹坑 | > 1.5 mm 或局部深坑 | 镶套或换筒 |
| 缸筒裂纹 | 纵横向可见裂纹 | 必须换筒,不可焊补 |
| 镀层脱落 | 面积 < 30%,基体无锈 | 局部退镀重镀 |
| 镀层脱落 | 面积 > 30% 或已锈蚀 | 整杆磨削重镀 |
| 杆身弯曲 | ≤ 0.5 mm/m | 校直后探伤,无裂纹可用 |
| 杆身弯曲 | > 0.5 mm/m 或伴裂纹 | 更换活塞杆 |
| 缸口螺纹 | 损伤 ≤ 2 牙 | 修整螺纹,配新导向套 |
修复流程
- 拆解与清洗:分解缸体、活塞、导向套,超声清洗,记录原始尺寸。
- 检测:内径千分表测圆度、圆柱度,活塞杆测直线度与镀层厚度,必要时做磁粉探伤。
- 镗珩:按缺陷深度定切削量,精镗后珩磨到 Ra0.4,圆度 ≤0.02 mm。
- 镶套 / 换筒:深伤缸筒镶 27SiMn 衬套,过盈 0.03–0.05 mm,焊固后重新镗珩。
- 活塞杆重镀:磨削去除旧镀层与疲劳层,镀硬铬 0.03–0.05 mm,磨削抛光到 Ra0.2。
- 装配试压:换全套密封与导向套,1.5 倍额定压力保压 5 min,全行程往复 3 次。
修复后的验收标准
| 项目 | 要求 |
|---|---|
| 内孔表面粗糙度 | Ra ≤ 0.4 μm |
| 内孔圆度 / 圆柱度 | ≤ 0.02 mm / 1000 mm |
| 活塞杆镀层厚度 | 0.03 – 0.05 mm,结合力良好,无起皮 |
| 活塞杆表面粗糙度 | Ra ≤ 0.2 μm |
| 直线度 | ≤ 0.3 mm / m |
| 密封试验 | 1.5 倍额定压力保压 5 min,无外漏、压降在允许范围 |
修复件与新品一样随货提供试压记录。需要提醒的是:只换密封不处理缸筒与活塞杆,等于白修——新密封贴着拉伤的孔壁和脱落的镀层,几十个循环就会再次泄漏。
规格与工艺
| 项目 | 内容 |
|---|---|
| 服务内容 | 缸筒镗珩 / 镶套 / 换筒,活塞杆重镀,中缸配做 |
| 适用缸径 | φ63 – φ600 mm |
| 镀层厚度 | 0.03 – 0.05 mm 硬铬 |
| 内孔粗糙度 | Ra ≤ 0.4 μm |
| 修复周期 | 按件型与批量确认,急件可先查在制 |
| 配套件 | 活塞、导向套、密封全套更换 |
CRAFT
做这件东西的四道工序
STEP 01
检测定方案
测内径、圆度、直线度与镀层厚度,出修复方案与报价。
STEP 02
镗珩 / 镶套
按缺陷深度定切削量,深伤镶 27SiMn 衬套后重新镗珩。
STEP 03
磨削重镀
活塞杆磨去旧镀层与疲劳层,镀硬铬后抛光到 Ra0.2。
STEP 04
装配试压
全套新密封与导向套,1.5 倍压力保压,记录随货。
PHOTOS
实物与零件
FAQ
常见问题
只换密封、不修缸筒,行不行?
短期能止漏,但拉伤的孔壁会继续切割新密封,通常几十到几百个循环又漏。缸筒与活塞杆的损伤必须先处理。
镶套和换筒怎么选?
缸壁还有足够厚度、只是局部深伤时镶套更经济;缸壁已减薄到强度不足、或出现裂纹,必须换筒。
重镀会不会改变活塞杆尺寸?
不会。旧镀层先磨掉,再按原图尺寸镀到 0.03–0.05 mm 并磨削到公差内,成品尺寸与原件一致。