PRODUCT · 04
销轴 · 铰接件
四连杆、千斤顶两端、侧护板铰点,全靠销轴定位传力。φ30–φ200,调质后中频淬火,按图配做。
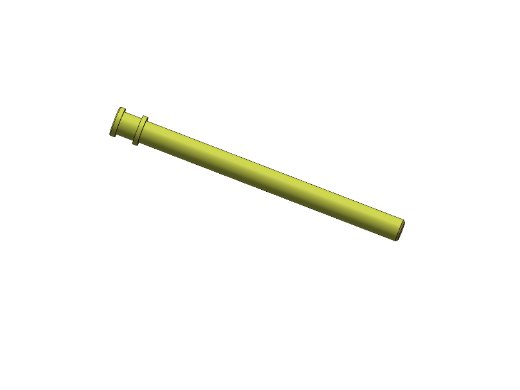
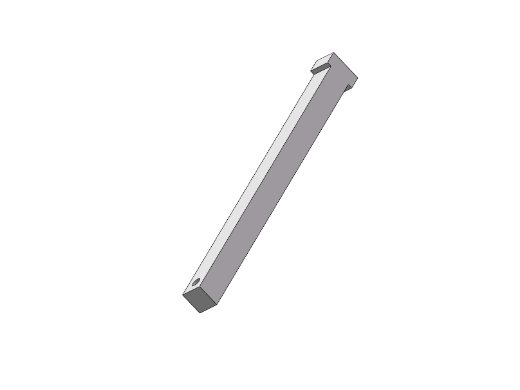
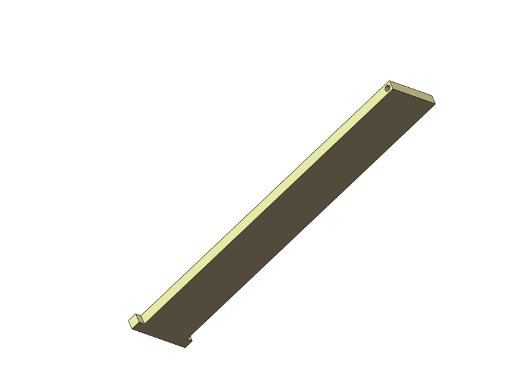
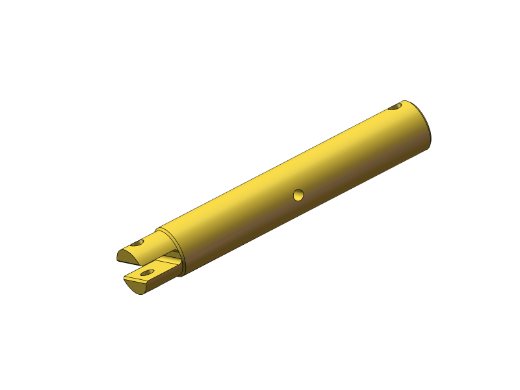
铰接销、固定销轴、挡销、挡轴板、连接头、链环卡、压块、U 型卡、半环按图号配做单件起订
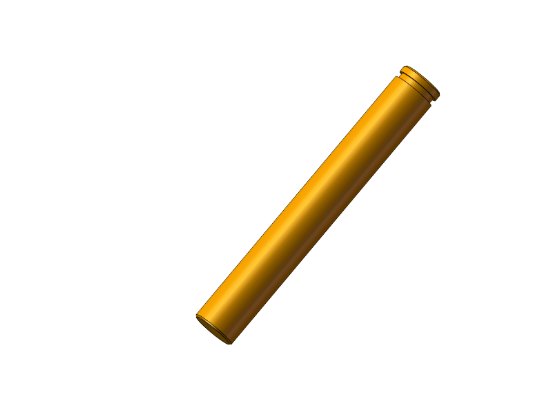
销轴看着简单,实际是整套支架里最容易「看着没坏、其实已经废了」的件。磨损超差的销轴不会立刻断,但会让铰接孔越磨越大,最后连带结构件一起报废。
按位置分四类
| 类别 | 常用材质 | 热处理 | 典型规格 |
|---|---|---|---|
| 铰接销(四连杆) | 30CrMnTi | 调质 + 中频淬火 HRC50–55 | φ60 – φ200 |
| 固定销轴(立柱、千斤顶) | 40Cr | 调质 HB255–302 | φ30 – φ120 |
| 挡销 / 挡轴板 | 65Mn / Q345 | 淬火 HRC42–48 | 按图 |
| 连接头 / 链环卡 / 压块 | 35CrMnSiA / 45 | 调质 + 探伤 | 按图 |
三个尺寸决定能不能用
- 外圆公差:一般按 f7 磨削,与铰接孔 H8 形成间隙配合;过紧装不进,过松会冲击。
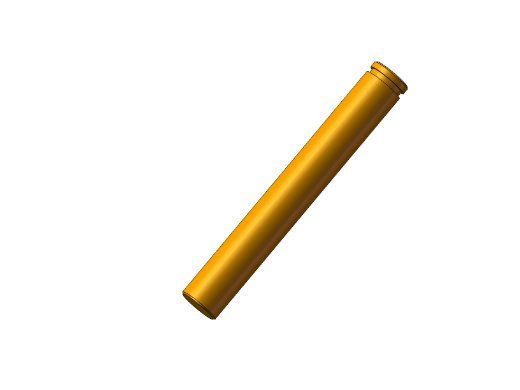
- 挡销槽位置:槽距端面的距离决定挡销、卡簧能不能卡住,槽宽与槽深按原图。
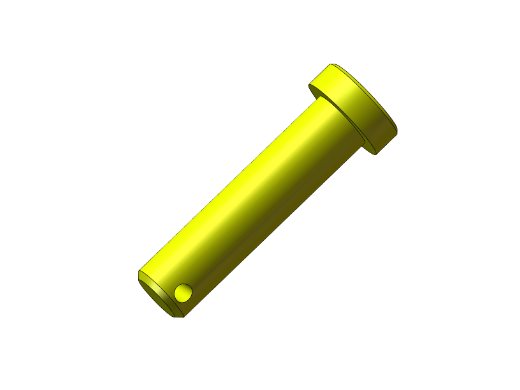
- 油孔与倒角:带油孔的销轴要注意孔口去毛刺,倒角不到位会在装配时切伤孔壁。
磨损到什么程度该换
外圆直径比公称小 0.5 mm 以内、表面无沟槽的,可以继续用;超过 0.5 mm 或出现明显椭圆、沟槽、锈坑的,建议更换。同时要检查铰接孔:孔比公称大 1 mm 以上时,只换销轴也压不住间隙,需要镗孔镶套或堆焊后重新镗孔。
提醒:换销轴时成套更换挡销、挡轴板与卡簧。这几件单价很低,但一旦脱落,销轴会整根窜出,后果比销轴本身磨坏严重得多。
材质与工艺
30CrMnTi 渗碳淬火后表面硬度高、芯部韧性好,适合承受冲击的四连杆铰接销;40Cr 调质后综合性能均衡,多用于立柱与千斤顶的固定销轴。所有销轴外圆都经磨削,不是车出来直接用——这一道决定了配合精度和寿命。
规格与工艺
| 项目 | 内容 |
|---|---|
| 产品范围 | 铰接销、固定销轴、挡销、挡轴板、连接头、链环卡、压块、U 型卡、半环 |
| 直径范围 | φ30 – φ200 mm |
| 材质 | 30CrMnTi / 40Cr / 35CrMnSiA / 65Mn / 45 |
| 热处理 | 调质 + 中频淬火 HRC50–55(按件型) |
| 外圆公差 | f7(磨削),配 H8 铰接孔 |
| 表面粗糙度 | Ra ≤ 0.8 μm |
CRAFT
做这件东西的四道工序
STEP 01
下料与粗车
按图留余量,锻件需正火消除组织不均。
STEP 02
调质 / 渗碳
30CrMnTi 渗碳淬火,40Cr 调质到 HB255–302。
STEP 03
中频淬火
外圆表面淬火 HRC50–55,淬硬层深 2–4 mm。
STEP 04
磨削与检验
外圆磨到 f7,检直径、圆度、槽位与硬度。
PHOTOS
实物与零件
FAQ
常见问题
销轴能不能只按直径配?
不行。长度、挡销槽位置、油孔、倒角都要对上,只对直径会出现装进去卡不住、或者挡销装不上的情况。
旧销轴磨损了,能不能堆焊再车?
小直径、非关键位置可以,但堆焊层与基体的结合和硬度不易控制,冲击工况下容易剥落。承力铰接销建议直接换新。
销轴和铰接孔都磨大了怎么办?
先量孔。孔超差 1 mm 以内可换加大销轴;超过 1 mm 需镗孔镶套,恢复原孔尺寸后再配标准销轴。