立柱
整架唯一的主承力元件。缸径 φ63–φ600,单伸缩、双伸缩、机械加长三种结构,按原厂图号配做,也可按旧件实测出图。
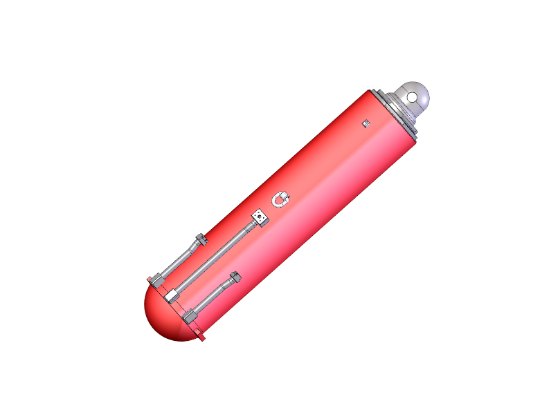
立柱承受顶板压力并把载荷传到底座,是整套支架里失效后果最直接的一件。它不像千斤顶只做动作,长期处在高压、微动、粉尘与水分交替的工况里,对缸筒内孔、活柱镀层和密封配合的要求都更高。
三种结构,先看你的架型用哪种
立柱按伸缩级数分单伸缩与双伸缩,按调高方式另有机械加长杆。选错结构不是「差一点」,而是行程和安装距都对不上,装不进去。
- 单伸缩:一级活柱,结构简单、维修方便,缸径多集中在 φ63–φ400,薄及中厚煤层架型为主。
- 双伸缩:活柱 + 中缸两级伸出,支撑高度范围大,φ180–φ600,大采高与放顶煤架型常见。
- 机械加长:活柱顶端接一段可拆加长杆,用销孔与卡环定位,靠换加长段调高,不动缸体。
常见缸径与初撑力
下表按 P = 31.5 MPa 计算,仅作快速对照;同一缸径在不同架型上的额定压力、杆径和行程差别很大,最终以图号为准。
| 缸径 / 活柱径 | 初撑力(31.5 MPa) | 常见架型 |
|---|---|---|
| φ180 / φ160 | 801 kN | 薄煤层、中厚煤层 |
| φ200 / φ180 | 990 kN | 中厚煤层掩护式 |
| φ230 / φ210 | 1,308 kN | 中厚煤层、放顶煤 |
| φ250 / φ230 | 1,546 kN | 大采高掩护式 |
| φ280 / φ260 | 1,938 kN | 大采高、超前支架 |
| φ320 / φ290 | 2,533 kN | 大采高、放顶煤 |
| φ360 / φ330 | 3,206 kN | 特大采高 |
| φ400 / φ380 | 3,958 kN | 特大采高、端头支架 |
材质与四道关键工序
缸筒用 27SiMn 无缝管,调质后深孔镗珩;活柱与中缸用 42CrMo 或 27SiMn,调质、精磨后镀硬铬。这四道工序里任何一道打折扣,到井下就会变成早期渗漏或镀层剥落。
| 部位 | 常用材质 | 关键要求 |
|---|---|---|
| 缸筒 | 27SiMn 无缝管 | 调质 HB240–280,内孔 Ra0.4,圆柱度 ≤0.02/1000 |
| 活柱 | 42CrMo / 27SiMn | 调质 HB280–320,镀硬铬 0.03–0.05 mm,磨削 Ra0.2 |
| 中缸 | 27SiMn | 内外圆双面加工,壁厚按压力核算 |
| 导向套 | 45 / ZG270-500 | 内装导向环,配合 H8/f7,螺纹与缸口对研 |
| 密封 | 聚氨酯鼓形圈 + 挡圈 | 按 31.5 / 38 / 40 MPa 分级配置 |
| 柱头 / 柱窝 | 45 锻件 | 球面淬火 HRC45–50,与柱窝着色配研 |
出厂前怎么试
每支立柱做 1.5 倍额定压力保压 5 min,全行程往复 3 次,记录压降与渗漏;另做一次 2 MPa 低压保压,专门查密封在低载下的贴合情况。双伸缩立柱还要分别对一级、二级做动作试验,确认中缸与活柱动作顺序正确。试压记录随货交付,不是口头承诺。
什么时候该修、什么时候该换
缸筒内壁轻微拉伤可以镗珩,活塞杆镀层局部脱落可以退镀重镀,这两种修法比换新省一半以上。但缸体出现裂纹、缸口螺纹大面积损伤、活柱弯曲并伴随裂纹的,修不如换——具体判定标准见 修复工艺。
规格与工艺
| 项目 | 内容 |
|---|---|
| 结构形式 | 单伸缩 / 双伸缩 / 机械加长 |
| 缸径范围 | φ63 – φ600 mm |
| 额定压力 | 31.5 / 38 / 40 MPa(按架型) |
| 缸筒 | 27SiMn 无缝管,调质 HB240–280 |
| 活柱 / 中缸 | 42CrMo / 27SiMn,镀硬铬 0.03–0.05 mm |
| 试验 | 1.5 倍额定压力保压 5 min |
| 起订量 | 单支起订,成套可分批交付 |
做这件东西的四道工序
下料与深孔镗
管坯超声探伤后下料,深孔镗床粗镗、精镗,再珩磨到 Ra0.4。
焊接与热处理
缸底、缸口法兰焊接后整体调质,去应力后再精加工,避免焊后变形。
镀铬与磨削
活柱磨削去应力层后镀硬铬,镀层厚度按 0.03–0.05 mm 控制,再抛光到 Ra0.2。
装配与试压
装导向套、密封与卡键,1.5 倍压力保压,全行程往复,记录压降。
实物与零件
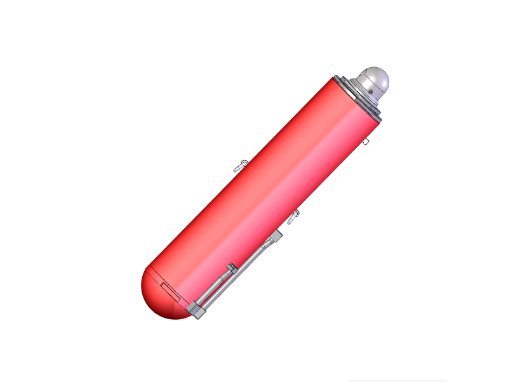
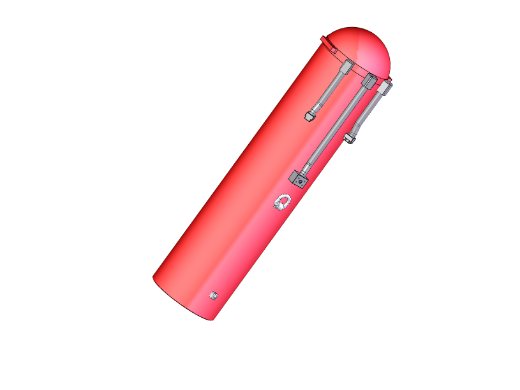
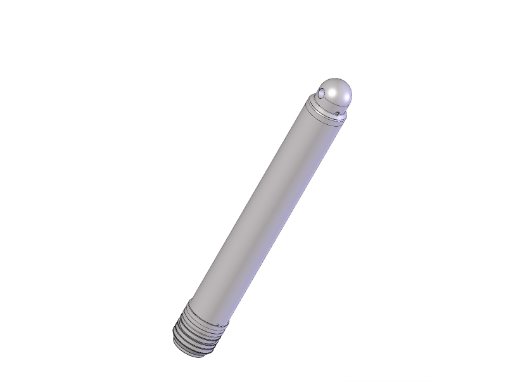
常见问题
先把立柱升到工作高度、关闭截止阀静置观察。若拆开回液管仍有持续回液,多为单向阀或安全阀泄液;若外部无渗漏而活塞自行下沉,基本可判定为立柱内渗,需要上井更换密封。
可以。缸筒内孔经检测仍在公差内、无深划伤时,只换活柱并配套新密封与导向套即可,成本比整支换新低很多。
能,但要同时核对中缸外圆、内孔、行程与一级活柱的配合尺寸。中缸单独换而活柱继续用旧件时,建议一并检测活柱镀层与直线度,否则新中缸很快会被旧活柱带伤。
一般以单边 0.3 mm 为界:以内珩磨即可;0.3–1.5 mm 需镗缸并配加大活塞;超过 1.5 mm 或出现局部凹坑,镶套或换筒更稳妥。