PRODUCT · 06
结构件
顶梁、掩护梁、底座、前后连杆、推移框架、护帮板与侧护板。按原图放样,同胎装配,焊后去应力,铰接孔整体镗。
顶梁、掩护梁、底座、前后连杆、推移框架、护帮板、侧护板、防护网按图号配做单件起订
结构件是支架的骨架,也是最难「照猫画虎」的一类:尺寸大、焊缝多、焊接收缩会带着孔位一起跑。所以我们做结构件,重点不在下料,而在装配胎具与焊后加工。
常见件与关键工序
| 部件 | 常用材质 | 关键工序 | 易出问题 |
|---|---|---|---|
| 顶梁体 | Q460 / Q550 / Q690 | 主筋板同胎装配,焊后校形,柱窝配研 | 柱窝不同心、顶面不平 |
| 掩护梁 | Q460 / Q550 | 铰接孔整体镗,焊缝探伤 | 铰接孔不同轴 |
| 底座 | Q460 / Q550 | 底板拼焊,四连杆耳板同胎 | 底面不平、耳板偏位 |
| 前 / 后连杆 | Q550 / Q690 | 两端孔一次装夹镗 | 孔距超差 |
| 推移框架 | Q460 | 连接头焊接后镗孔 | 变形导致推溜别劲 |
| 护帮板 / 侧护板 | Q460 / Q345 | 折弯 + 铰接座定位焊 | 铰点偏、板面翘 |
| 防护网 | Q235 / 钢丝网 | 按图拼焊 | 尺寸不符遮挡不到位 |
四道工序决定装得上装不上
- 放样与下料:数控切割下料,坡口按板厚加工;高强板切割后修磨,避免淬硬层引发裂纹。
- 同胎装配:主筋板与耳板在同一胎具上定位,先点焊成骨架、测量对角线,再满焊。
- 焊后去应力:整体去应力退火或振动时效,之后才加工铰接孔——顺序反了,孔一定跑。
- 整体镗孔:多个铰接孔一次装夹镗出,保证同轴度,这是「装得上」的关键。
焊缝质量控制
主受力焊缝按 UT / MT 抽检,焊材按母材匹配:Q460 用 ER50-6,Q690 用 ER69-G 低氢焊材,焊前预热 100–150 ℃,层间温度控制在 250 ℃ 以下。厚板多层多道焊,每道清渣,避免夹渣与未熔合——这两类缺陷在井下振动工况下会快速扩展。
结构性维修:顶梁柱窝磨损、底座耳板孔磨大、掩护梁铰接孔椭圆,都可以通过堆焊 + 重新镗孔修复,不必整件更换。检测后出方案,修复件同样做探伤。
规格与工艺
| 项目 | 内容 |
|---|---|
| 产品范围 | 顶梁、掩护梁、底座、前后连杆、推移框架、护帮板、侧护板、防护网 |
| 材质 | Q460 / Q550 / Q690 / Q345 / Q235 |
| 焊接 | ER50-6 / ER69-G 低氢焊材,焊前预热 100–150 ℃ |
| 检测 | 主受力焊缝 UT / MT 抽检,关键孔位三坐标抽测 |
| 加工 | 数控下料,同胎装配,焊后去应力,铰接孔整体镗 |
| 维修 | 柱窝堆焊配研、耳板孔镗孔镶套、变形校正 |
CRAFT
做这件东西的四道工序
STEP 01
放样下料
数控切割 + 坡口加工,高强板切口修磨去淬硬层。
STEP 02
同胎装配
主筋板、耳板同胎定位,点焊后测对角线再满焊。
STEP 03
去应力
整体退火或振动时效,消除焊接收缩应力。
STEP 04
整体镗孔
多铰接孔一次装夹镗出,保证同轴度与孔距。
CATALOG
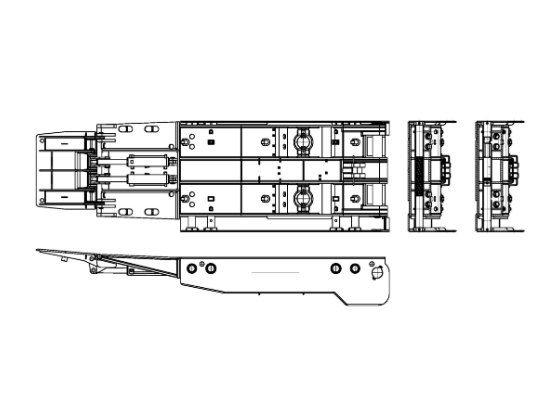
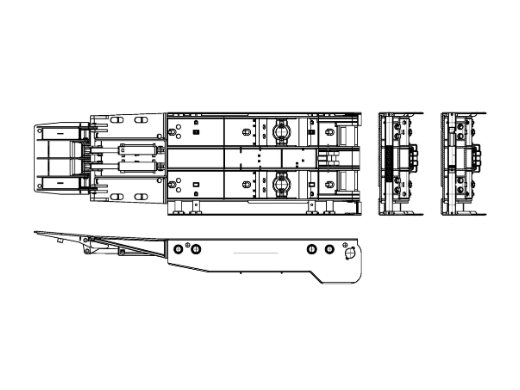
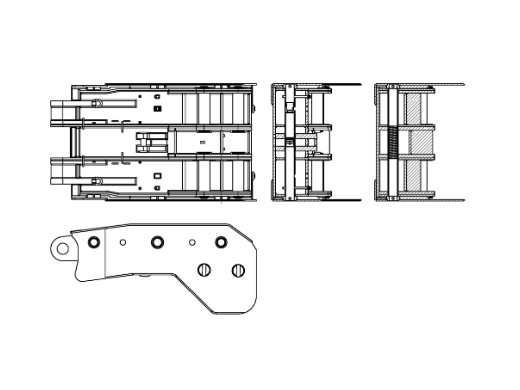
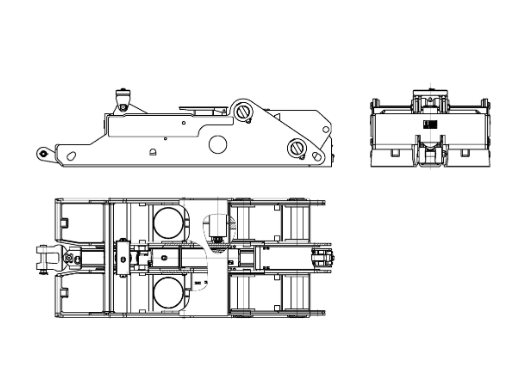
这一类的在线图号:顶梁组体
取自 PMZ(G)352 整架配件目录,共 47 件,点名称可看三视图与明细。
PHOTOS
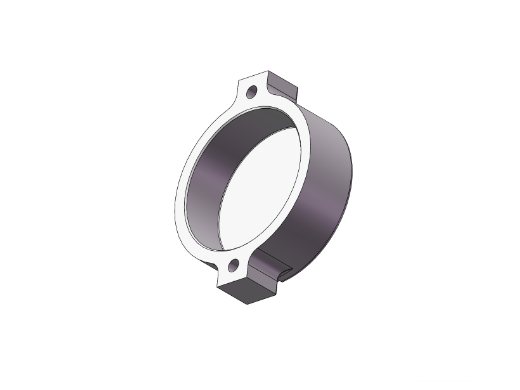
实物与零件
FAQ
常见问题
结构件能按旧件仿制吗?
可以,但旧件往往已经变形或磨损,直接仿制会把误差复制过去。正确做法是旧件实测 + 原图核对,对变形部位按理论尺寸复原。
顶梁柱窝磨损了怎么办?
堆焊后按柱头球面配研,恢复球面半径与中心位置;磨损严重、母材减薄的要先补板再加工。
交货周期为什么比千斤顶长?
结构件工序多且必须「焊后加工」,去应力与镗孔都需要等件冷却、装夹,不能压缩。具体周期按件型确认。